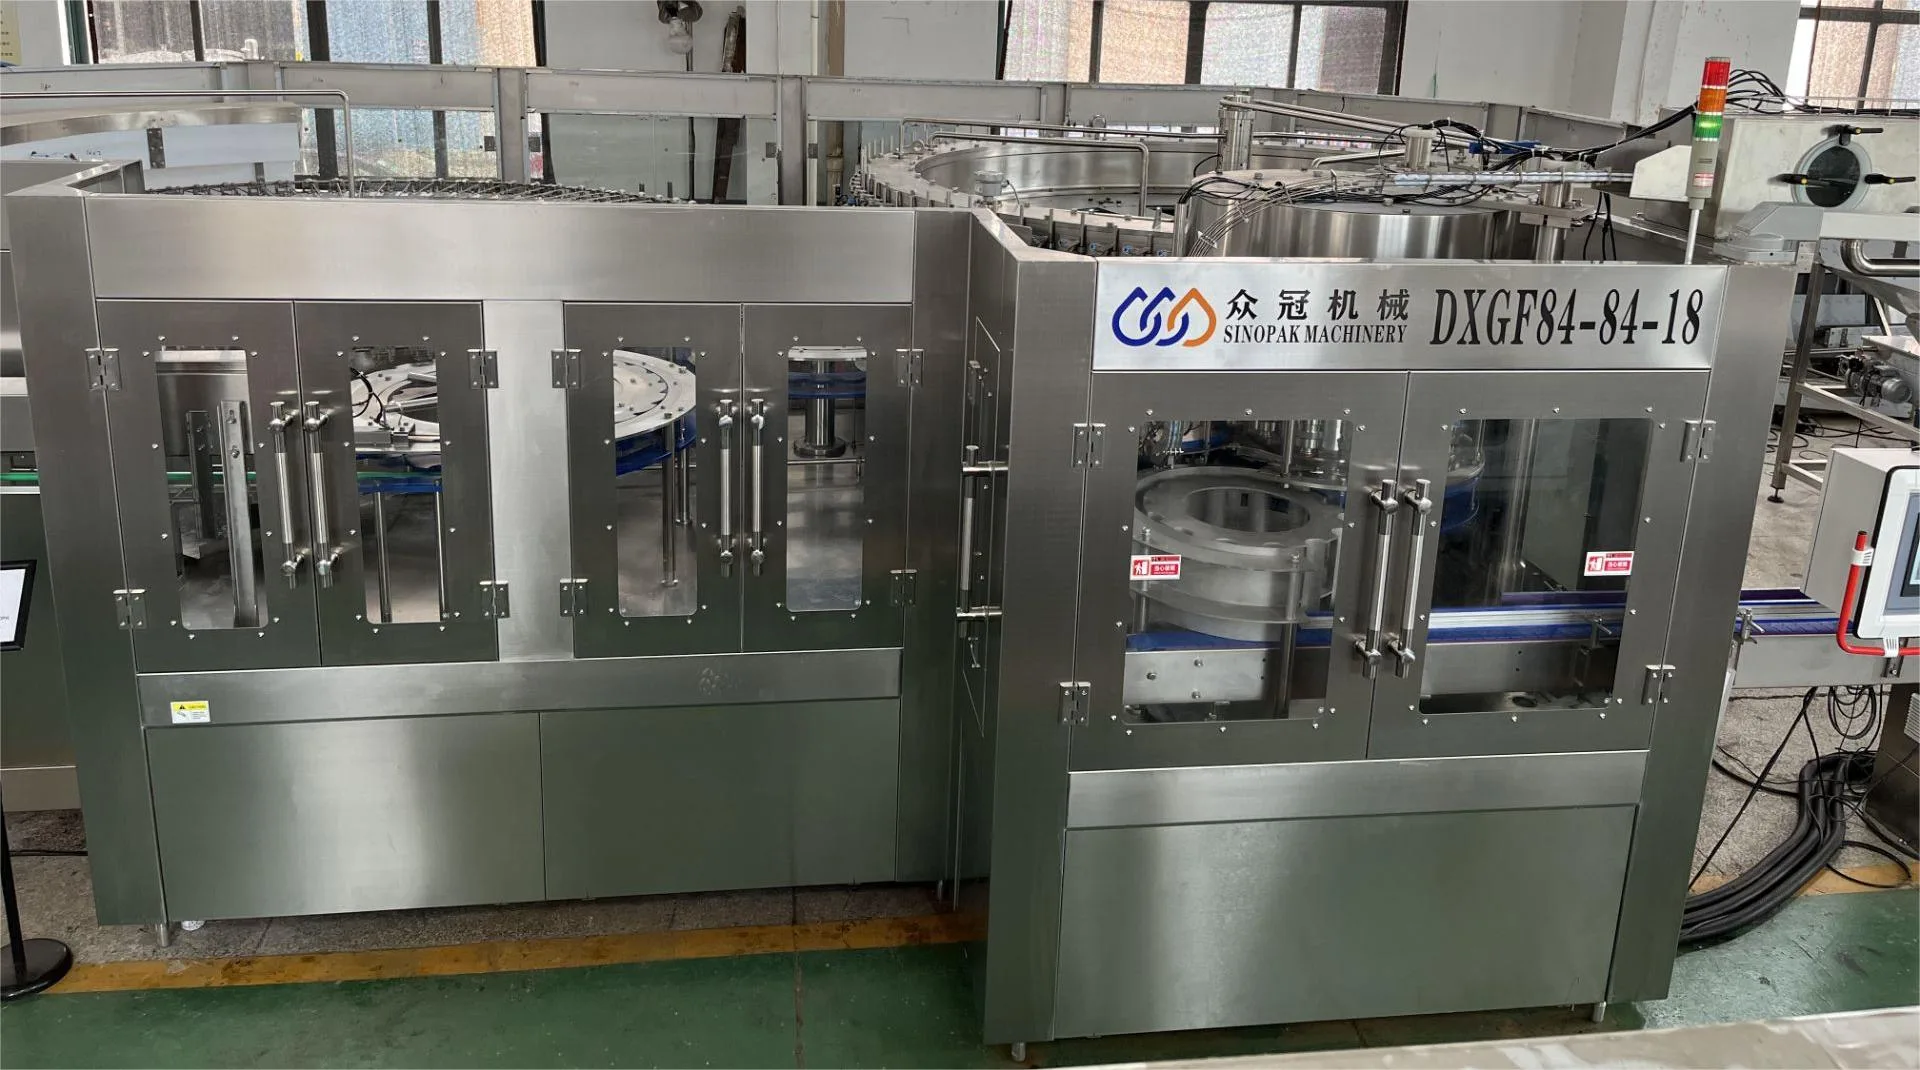
آلة التعبئة أحادية الكتلة (Monoblock) هي آلة واحدة تدمج وظيفتين أو أكثر من وظائف خط التعبئة في وحدة واحدة متزامنة. والأكثر شيوعاً أنها تدمج عمليات الشطف والتعبئة والإغلاق. تنتقل الحاويات بين هذه المحطات داخل الآلة بدلاً من استخدام سيور ناقلة مفتوحة، مما يزيل الفجوات التي قد تؤدي إلى مخاطر التلوث، وعدم توازن الخط، والأعطال الميكانيكية.
بالنسبة لمصنعي المشروبات الذين يخططون لإنشاء خط جديد أو تحديث خط قائم، أصبحت تهيئة المونوبلوك هي التهيئة الأساسية للعديد من خطوط المشروبات الجديدة. يشرح هذا المقال كيفية عملها، والتهيئات الرئيسية، والقيمة التشغيلية التي توفرها، وكيفية تحديد مواصفاتها بشكل صحيح.
كيف تعمل آلة التعبئة أحادية الكتلة (Monoblock)؟
المبدأ الأساسي هو أن الحاوية لا تغادر الآلة أبداً بين خطوات العملية. يتم إمساكها بواسطة قرص الشطف الدوار، وقلبها وشطفها، ثم نقلها مباشرة إلى قرص التعبئة الدوار حيث يتم ضخ المنتج تحت ظروف محكومة، ثم نقلها إلى برج الإغلاق حيث يتم وضع الغطاء. كل هذا يحدث داخل نفس الغلاف الصحي.
نقل الحاويات الداخلي
يتم تسليم الحاويات من محطة إلى أخرى بواسطة عجلات نجمية وموجهات عنق الزجاجة. يعتبر عنق الزجاجة هو نقطة المرجع طوال العملية، مما يحافظ على استقرار الحاوية ويمنع التلامس مع جسم الزجاجة أو فوهتها المفتوحة. يحل هذا النقل الداخلي محل أقسام السيور الناقلة المفتوحة التي تربط الآلات المستقلة.
التحكم المتزامن
تدير واجهة مستخدم واحدة (HMI) الآلة بأكملها. يتم تشغيل تغييرات السرعة، واكتشاف الأعطال، ومنطق الرفض من خلال نظام تحكم واحد، بحيث يتفاعل المشغل مع واجهة واحدة بدلاً من تنسيق ثلاث آلات منفصلة. بالنسبة لفريق الصيانة، هناك بنية PLC واحدة يجب فهمها ومجموعة واحدة من رموز الإنذار لاستكشاف الأخطاء وإصلاحها.
أنواع آلات التعبئة أحادية الكتلة (Monoblock)
عادة ما يتم وصف آلات المونوبلوك حسب مجموعة وظائفها ومبدأ التعبئة الذي تستخدمه. كلاهما مهم عند مطابقة الآلة مع المنتج.
تهيئات التريبلوك (Triblock)، والباي بلوك (Biblock)، والتهيئات متعددة الوظائف
يجمع التريبلوك بين الشطافة، وآلة التعبئة، وآلة الإغلاق. هذه هي التهيئة الأكثر شيوعاً لخطوط المشروبات حيث تصل الزجاجات الفارغة من آلة نفخ القوالب أو آلة الترتيب. تعتبر آلة تعبئة المشروبات الغازية في زجاجات زجاجية 3 في 1 مثالاً نموذجياً للتريبلوك للمنتجات الغازية في حاويات زجاجية.
يجمع الباي بلوك بين آلة التعبئة وآلة الإغلاق فقط. وهو مناسب للخطوط التي يتم فيها شطف الزجاجات مسبقاً في مرحلة سابقة، أو حيث يتم التعامل مع خطوة الشطف بواسطة آلة منفصلة لأسباب تتعلق بالعملية.
يمكن للتهيئات الأكثر تعقيداً إضافة عمليات وضع الملصقات، أو ضخ الغاز (لإزاحة الأكسجين في المساحة الفارغة)، أو الإغلاق بالحث (لوضع ختم يضمن عدم العبث). يتم تحديد هذه المواصفات عندما يتطلب المنتج أو الحاوية عملية داخل الغلاف الصحي.
تقنية صمام التعبئة ومطابقة المنتج
يحدد صمام التعبئة ما يمكن للآلة تشغيله ومدى دقتها في الجرعات.
- التعبئة بالجاذبية تناسب المياه الساكنة والعصائر الصافية. يتدفق المنتج من خزان مرتفع إلى الزجاجة تحت تأثير وزنه الخاص.
- التعبئة متساوية الضغط (الضغط المعاكس) مطلوبة للمشروبات الغازية، والمياه الغازية، والبيرة. يتم الحفاظ على ضغط متساوٍ في وعاء التعبئة والزجاجة بحيث يظل ثاني أكسيد الكربون مذاباً.
- التعبئة بمقياس التدفق الإلكتروني تُستخدم للمنتجات عالية اللزوجة والمنتجات التي تحتوي على جزيئات. يقيس الصمام الحجم الفعلي الذي يتم توصيله إلى كل حاوية.
- التعبئة بالمكبس أو الحجمية تتعامل مع الصلصات، والشراب، والسوائل الأخرى عالية اللزوجة حيث يكون حجم الغرفة الثابت هو الطريقة الأكثر موثوقية للجرعات.
يقدم كل نوع من الصمامات ملف تعريف دقة تعبئة مختلف، ويجب تأكيد الدقة المطلوبة مقابل مواصفات المنتج. للحصول على مقارنة أوسع لمبادئ الجرعات، بما في ذلك التعبئة بالمستوى، والفيض، وخلية التحميل، راجع دليلنا حول أنواع آلات التعبئة.
آلات المونوبلوك المعقمة وفائقة النظافة
تقع التعبئة فائقة النظافة بين التعبئة القياسية والمعقمة. فهي تتحكم في بيئة التعبئة وشطف الحاويات ولكنها لا تتطلب منطقة معقمة بالكامل.
تضيف التتهيئات المعقمة منطقة معقمة حول منطقة التعبئة والإغلاق. يتم الحفاظ على المنطقة عند مستوى نظافة ISO 5 مع هواء مفلتر بمرشحات HEPA وضغط إيجابي. يتم تعقيم الزجاجات والأغطية مسبقاً قبل دخولها إلى المنطقة.
تُستخدم هذه التهيئة للعصائر منخفضة الحموضة، والمشروبات النباتية، ومشروبات الألبان حيث يشكل أي تعرض بعد البسترة خطراً للتلف. تكلفة الآلة والانضباط التشغيلي أعلى من المونوبلوك القياسي، لذا يتم تحديد المواصفات المعقمة فقط عندما يتطلب المنتج وهدف مدة الصلاحية ذلك.
تقدم SinoPAK تهيئات معقمة كبناء خاص بالمشروع على منصة خط إنتاج العصير RXGF . تتوفر تهيئات التعبئة الساخنة القياسية وفائقة النظافة كنماذج في الكتالوج.
لماذا يختار مصنعو المشروبات آلات المونوبلوك؟
تستند الحالة التشغيلية للمونوبلوك إلى أربع نقاط: النظافة، واتساق الإنتاجية، والمساحة المشغولة، والصيانة.
النظافة والامتثال
كل نقطة نقل مفتوحة على خط التعبئة هي ناقل محتمل للتلوث يجب تقييمه والتحكم فيه وتوثيقه بموجب نظام إدارة سلامة الغذاء. تقلل آلة المونوبلوك من عدد هذه النقاط لأن الحاوية تظل داخل الغلاف من مرحلة الشطف إلى مرحلة الإغلاق.
يعد هذا أمراً بالغ الأهمية للتعبئة المعقمة وفائقة النظافة للعصائر ومنتجات الألبان والمشروبات النباتية. كما أنه مهم للمياه الساكنة والمشروبات الغازية، حيث يؤثر التلوث بالجسيمات على نقاء المنتج ومدة صلاحيته. بالنسبة للمنشآت التي تعمل بموجب أطر FSANZ أو SQF أو BRC أو HACCP، فإن تقليل نقاط الفتح يعني تبسيط سرد التحكم في المخاطر وتقليل الوثائق المطلوبة للصيانة.
اتساق الإنتاجية
في نظام المونوبلوك (Monoblock)، لا يوجد مخزن مؤقت بين عمليات الشطف والتعبئة والإغلاق. يعمل الخط إما بالسرعة المقدرة أو لا يعمل على الإطلاق. لا يوجد سيناريو حيث يتم تعطيل آلة التعبئة بسبب بطء آلة الشطف أو تراكم المنتجات بسبب بطء آلة الإغلاق.
هذا يجعل حساب كفاءة المعدات الإجمالية (OEE) أكثر قابلية للتنبؤ، ويجعل تحليل الأسباب الجذرية أسرع. عندما ينخفض الإنتاج، يكون السبب داخل آلة واحدة، وليس موزعاً عبر ثلاث آلات والسيور الناقلة بينها.
مساحة الأرضية وتغيير التنسيق
تشغل آلة التريبلوك (Triblock) مساحة أرضية أقل بكثير من ثلاث آلات مستقلة بالإضافة إلى السيور الناقلة وطاولات التجميع وأدوات الحماية اللازمة لربطها. في المنشآت التي تمثل فيها مساحة الأرضية قيداً، يعد هذا الاختلاف عاملاً تجارياً حقيقياً، وليس مجرد تفضيل في التصميم.
تم تصميم آلات التعبئة الحديثة بنظام المونوبلوك أيضاً لتغيير التنسيق بشكل أسرع. غالباً ما يمكن استدعاء تعديلات موجه العنق، ومعايير حجم التعبئة، وإعدادات عزم دوران الإغلاق من البرامج المخزنة. وهذا يقلل من وقت التعديل اليدوي الذي يحد من الإنتاجية في الخطوط التي تتعامل مع وحدات حفظ مخزون (SKU) متعددة.
توحيد الصيانة
آلة واحدة تعني جدول خدمة واحداً، ومخزون قطع غيار واحداً، ومجموعة واحدة من سجلات الصيانة. بالنسبة لمهندسي المصانع الذين يديرون نظام إدارة الصيانة المحوسب (CMMS) وميزانية الصيانة، فإن دمج ثلاث آلات في آلة واحدة يقلل من النفقات الإدارية وعدد عناصر التآكل الفردية التي يجب تتبعها.
كيفية تحديد تكوين المونوبلوك المناسب
لكل خط إنتاج قيوده الخاصة. يجب أن تبدأ عملية التحديد بالعمليات التي يجب أن تؤديها الآلة، ثم الانتقال إلى تفاصيل كل محطة.
تحديد العمليات المطلوبة
قرر أولاً ما إذا كانت الآلة تحتاج إلى الشطف والتعبئة والإغلاق، أو ما إذا كانت آلة التعبئة والإغلاق كافية. إذا كانت الزجاجة نظيفة بالفعل عند وصولها إلى آلة التعبئة، فقد يكون نظام البلوك الثنائي (Biblock) هو الأنسب. إذا كان المنتج يتطلب غسلاً بالغاز أو إغلاقاً بالحث، فيجب تحديد تلك العملية قبل تثبيت تصميم الآلة.
تأكيد آلة الشطف وآلة التعبئة وآلة الإغلاق بشكل منفصل
يجب تحديد كل محطة وفقاً لمتطلباتها الخاصة.
- آلة الشطف: نوع القابض، تصميم الفوهة، وسيط الشطف (ماء، هواء معقم، أو عامل كيميائي)، وتوقيت المرحلة.
- آلة التعبئة: نوع الصمام، مبدأ التعبئة، تصميم دائرة المنتج، وما إذا كانت وظائف التفريغ أو الغاز مطلوبة.
- آلة الإغلاق: نوع رأس الإغلاق، مواصفات الغطاء، وطريقة التحكم في عزم الدوران.
يجب تأكيد الإنتاجية بالزجاجة في الساعة (BPH) لكل تنسيق
يجب تأكيد سعة الآلة بالزجاجة في الساعة لكل منتج ولكل تنسيق زجاجة. لا يعكس رقم اللتر في الساعة تأثير حجم التعبئة أو اللزوجة أو حجم الحاوية على الإنتاج الفعلي.
من المهم أيضاً التمييز بين الحد الأقصى للسعة المذكورة وسعة التشغيل الفعلية لمشروع معين. يمكن أن يختلف الرقمان بمجرد أخذ خصائص المنتج والمعدات اللاحقة في الاعتبار.
مدخلات الحاوية والمنتج
تحدد الحاوية والمنتج المتطلبات الميكانيكية والصحية للآلة.
- الحاوية: PET، زجاج، علبة ألومنيوم، أو HDPE؛ تشطيب العنق (28 مم، 30 مم، أو 38 مم)؛ نطاق ارتفاع وقطر الزجاجة.
- المنتج: مستوى الكربنة، اللزوجة، درجة حرارة التعبئة، ومحتوى الجسيمات.
- مستوى النظافة: قياسي، فائق النظافة، أو معقم.
التنظيف في المكان (CIP)، والتعقيم في المكان (SIP)، وأجزاء التنسيق
تأكد مما إذا كانت دوائر CIP و SIP مدمجة في الآلة، وما إذا كانت زجاجة وهمية يتم توفيرها للتحقق من صحة التنظيف. يجب تصميم أجزاء التنسيق مثل عجلات النجوم وقضبان التوجيه لتغييرها بدون أدوات أو بفك سريع.
المونوبلوك مقابل الآلات المستقلة
تلخص المقارنة أدناه الاختلافات الرئيسية. لا يوجد خيار أفضل عالمياً. تظل الآلات المستقلة مناسبة لبعض بيئات الإنتاج، خاصة عند السرعات المنخفضة أو حيث تتطلب تغييرات المنتج المتكررة تعديلاً مستقلاً للوحدات.
| العامل | مستقلة | مونوبلوك |
|---|---|---|
| تكامل الوظائف | آلات منفصلة مرتبطة بسيور ناقلة | آلة واحدة مع نقل داخلي |
| نقاط نقل مفتوحة | متعددة | مخفضة |
| مساحة الأرضية | أكبر | أصغر |
| منطقة تخزين مؤقت بين المحطات | نعم | لا؛ سرعة الخط متزامنة |
| واجهة التحكم | أنظمة PLC/HMI متعددة | واجهة HMI واحدة |
| التناسب النموذجي | سرعة منخفضة إلى متوسطة، تغييرات متكررة في التنسيق | سرعة عالية، حيث تتطلب تقنية دوارة |
نقطة الانتقال لا يتم تحديدها حسب نوع المنتج. وعادة ما يتم تحديدها بناءً على سرعة الإنتاج. بمجرد أن تصبح عمليات التعبئة الدوارة وإغلاق العبوات الدوارة ضرورية، فإن دمج كلتا العمليتين في آلة واحدة غالباً ما يكون الحل الأبسط والأكثر كفاءة من حيث المساحة.
الخلاصة
تعد آلة التعبئة أحادية الكتلة (Monoblock) أكثر من مجرد وسيلة مدمجة للجمع بين ثلاث آلات. فهي تزيل الفجوات المفتوحة بين عمليات الشطف والتعبئة والإغلاق، مما يحسن التحكم في النظافة، ويجعل سرعة الخط أكثر قابلية للتنبؤ، ويقلل من مساحة الأرضية وتكاليف الصيانة المرتبطة بالمعدات المستقلة.
تغطي آلات التعبئة أحادية الكتلة من SinoPAK المياه الساكنة، والمشروبات الغازية، والعصائر والشاي، والبيرة، وعبوات المياه سعة 5 جالون، وعبوات PET ذات التنسيق الكبير. تتراوح السعة من 100 عبوة في الساعة لخطوط 5 جالون إلى 42,000 عبوة في الساعة لخطوط المياه عالية السرعة. اتصل بـ SinoPAK لمناقشة متطلبات آلة التعبئة أحادية الكتلة الخاصة بك وطلب مقترح للتكوين.