Caso di progetto
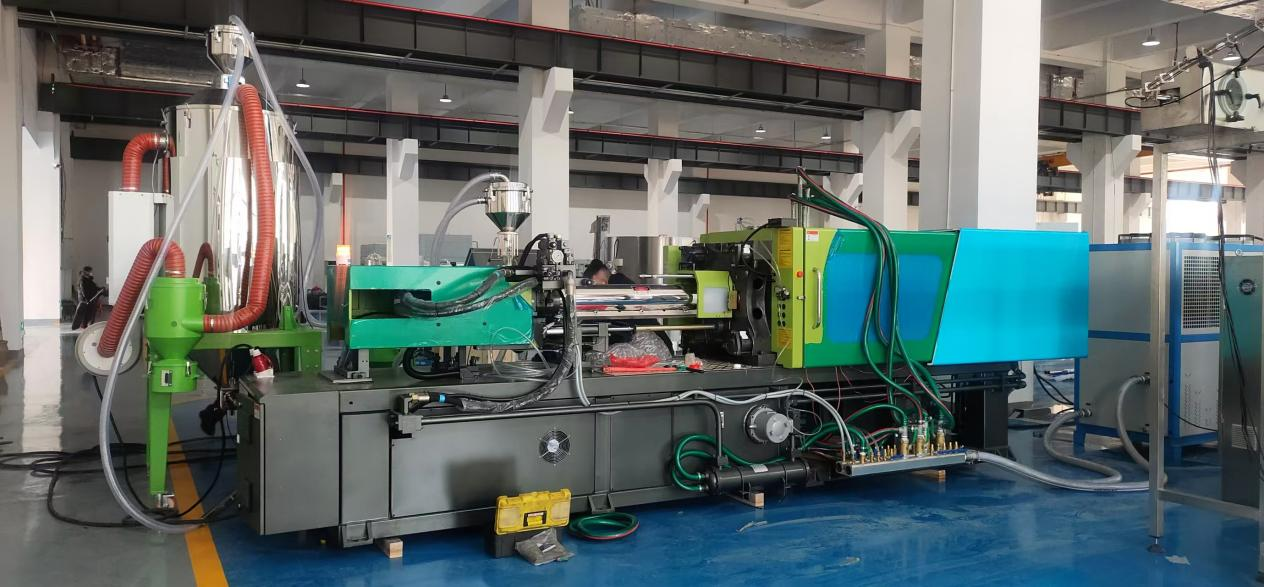
Macchina per stampaggio a iniezione di preforme in PET a 24 cavità per Arenel (Pvt) Ltd in Zimbabwe
Nome del progetto: Macchina per stampaggio a iniezione di preforme in PET a 24 cavità per Arenel (Pvt) Ltd in Zimbabwe 1. Background del progetto Arenel (Pvt) Ltd, un importante produttore di bevande in Zimbabwe, ha avuto molteplici collaborazioni di successo con SinoPAK nel corso degli anni
- Paese / Regione
- Zimbabwe
- Bevande / Liquidi
- Acqua in bottiglia
- Tipo di contenitore
- Preforme in PET
- Capacità target
- 12.000 BPH
Dettagli del progetto
Panoramica del progetto
Nome del progetto:Macchina per stampaggio a iniezione di preforme in PET a 24 cavità per Arenel (Pvt) Ltd in Zimbabwe
1. Background del progetto
Arenel (Pvt) Ltd, un importante produttore di bevande in Zimbabwe, ha avuto molteplici collaborazioni di successo con SinoPAK nel corso degli anni. Riconoscendo la qualità costante e l'affidabilità dei macchinari di SinoPAK, Arenel (Pvt) Ltd ha effettuato un ordine per una macchina per stampaggio a iniezione di preforme in PET da 500 ml a 24 cavità nel marzo 2023. Questa nuova attrezzatura era destinata a integrare la loro linea di imbottigliamento dell'acqua da 12.000 BPH esistente, anch'essa fornita da SinoPAK.
2. Implementazione del progetto
Installazione e messa in servizio: Nell'ottobre 2023, SinoPAK ha inviato un team di ingegneri presso lo stabilimento di Arenel per supervisionare l'installazione e la messa in servizio della nuova macchina per stampaggio a iniezione. Il processo di installazione è stato completato senza intoppi, con gli ingegneri che hanno garantito che la macchina operasse alla massima efficienza.
Supporto tecnico e raccomandazioni: Durante il processo di messa in servizio, gli ingegneri di SinoPAK hanno fornito al team tecnico di Arenel preziose intuizioni e raccomandazioni per ottimizzare le prestazioni della macchina e garantire la longevità dell'attrezzatura. I punti chiave includevano:
- Selezione delle materie prime: Gli ingegneri hanno sottolineato l'importanza di selezionare materie prime in PET di alta qualità. La qualità delle preforme influisce direttamente sul prodotto finale e materiali di scarsa qualità possono portare a difetti.
- Linee guida operative:
- Pulizia delle preforme: È fondamentale mantenere la pulizia delle preforme, assicurandosi che siano prive di contaminazione da olio o acqua. Qualsiasi contaminazione potrebbe causare la rottura delle bottiglie durante il processo di soffiaggio.
- Lubrificazione: La macchina per stampaggio a iniezione deve utilizzare olio per ingranaggi specializzato per la lubrificazione al fine di garantire un funzionamento fluido.
- Controlli del sistema di raffreddamento: Prima di avviare la macchina, è vitale verificare che il sistema di raffreddamento sia attivato, l'unità di iniezione sia riscaldata e lo stampo sia preriscaldato. In caso contrario, si potrebbero verificare danni alla macchina e agli stampi.
- Controllo della temperatura: Gli ingegneri hanno consigliato di attendere che l'unità di iniezione raggiunga circa 250°C prima di attivare lo stampo principale e successivamente il sistema a canali a 24 cavità. Una corretta gestione della temperatura è essenziale per una produzione costante.
- Essiccazione del materiale PET: Il materiale PET deve essere essiccato per oltre 4 ore a una temperatura compresa tra 150-160°C se non è mai stato essiccato prima. Per gli avviamenti regolari, è sufficiente un periodo di essiccazione di 2 ore.
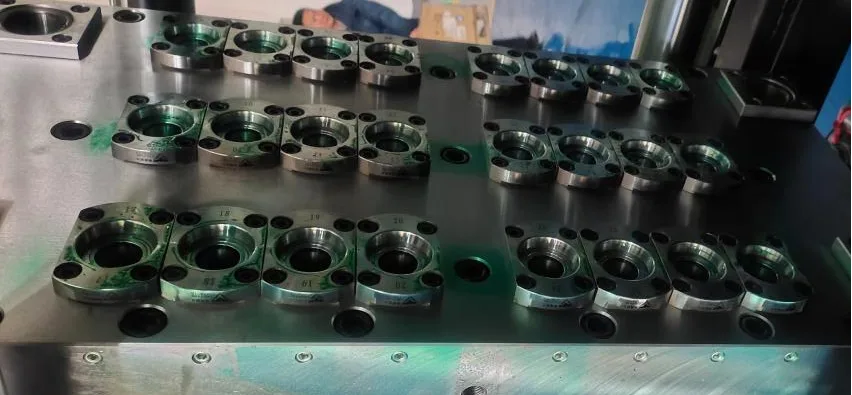
- Ispezione dello stampo: Prima di iniziare la produzione, si raccomanda di ispezionare le cavità dello stampo con un'asta di rame per assicurarsi che non siano presenti corpi estranei. L'uso di utensili in ferro potrebbe danneggiare lo stampo e dovrebbe essere evitato.
- Procedura di spegnimento: Al momento dello spegnimento, gli ingegneri hanno consigliato di svuotare la tramoggia dell'unità di iniezione e di raffreddare gradualmente gli stampi. Il sistema di raffreddamento dovrebbe rimanere attivo per 20-30 minuti dopo che la temperatura dello stampo è stata abbassata per prevenire danni.
- Considerazioni sulla produzione iniziale: Gli ingegneri hanno anche raccomandato di eseguire diversi cicli di preforme e di ispezionarli per rilevare eventuali difetti prima di iniziare la produzione su vasta scala. Questo passaggio garantisce che eventuali problemi, come difetti del collo o contaminazioni, vengano identificati e corretti tempestivamente.
Risultato: Con la guida di SinoPAK, Arenel (Pvt) Ltd ha integrato con successo la nuova macchina per stampaggio a iniezione di preforme in PET a 24 cavità nella propria linea di produzione. Il cliente è rimasto molto soddisfatto delle prestazioni della macchina e della professionalità del team di ingegneri di SinoPAK. Questa collaborazione di successo ha ulteriormente rafforzato il rapporto di lunga data tra le due aziende.
Conclusione: L'impegno di SinoPAK per la qualità e la soddisfazione del cliente è evidente attraverso la loro meticolosa attenzione ai dettagli e i servizi di supporto completi. Arenel (Pvt) Ltd continua a fare affidamento su SinoPAK per le proprie esigenze di macchinari, fiduciosa nel sapere che sta collaborando con un team che dà priorità all'efficienza, all'affidabilità e all'eccellenza. Per ulteriori informazioni su come SinoPAK può assistervi con le vostre esigenze di produzione di bevande, vi preghiamo di contattarci.
Galleria del progetto