
1. Introdução
No mercado de bebidas atual, os consumidores exigem um sabor fresco, rótulos limpos e produtos de suco sem conservantes. Para os fabricantes, isso cria um desafio crítico:
Como você pode estender a vida útil mantendo o sabor natural, a nutrição e a segurança — sem adicionar conservantes químicos?
A resposta está na tecnologia avançada de envase asséptico.
Como um fabricante profissional de máquinas de envase de bebidas de suco, fornecemos soluções de envase asséptico para sucos, chás, laticínios e bebidas funcionais para clientes em todo o mundo. Neste artigo, explicamos a ciência por trás do envase asséptico, como ele garante uma preservação eficaz do suco e por que está se tornando a tecnologia de envase preferida para fábricas de bebidas modernas.
2. O que é envase asséptico?
O envase asséptico é um processo de produção de alta precisão no qual:
- O suco é esterilizado separadamente.
- O material da embalagem (garrafas, tampas) é esterilizado de forma independente.
- O envase e o fechamento ocorrem em um ambiente totalmente estéril.
Ao contrário do envase a quente tradicional, o envase asséptico não depende de esterilização em alta temperatura após o empacotamento. Em vez disso, a esterilidade é mantida durante todo o processo.
Essa abordagem permite que os fabricantes preservem:
-
Sabor natural
-
Integridade da cor
-
Conteúdo vitamínico
-
Valor nutricional
Tudo isso alcançando uma longa vida útil sem conservantes.
3. A tecnologia central por trás das máquinas de envase asséptico
As máquinas modernas de envase asséptico integram vários sistemas críticos:
3.1 Esterilização por Temperatura Ultra-Alta (UHT)
O suco é rapidamente aquecido a 135–150°C por alguns segundos e depois resfriado rapidamente.
Este processo:
-
Destrói microrganismos nocivos
-
Minimiza danos térmicos
-
Protege o sabor e os nutrientes
Como o tempo de exposição é extremamente curto, a degradação do produto é significativamente reduzida em comparação com os métodos de aquecimento convencionais.
3.2 Ar estéril e isolamento por pressão positiva
A câmara de envase opera sob condições de ar estéril com filtragem HEPA.
A pressão positiva impede que o ar externo contaminado entre no sistema.
Este ambiente controlado é a base da preservação eficaz do suco sem aditivos.
3.3 Esterilização de garrafas com peróxido de hidrogênio (H₂O₂)
Antes do envase, as garrafas e tampas são esterilizadas usando vapor ou névoa controlada de peróxido de hidrogênio.
As máquinas avançadas de envase asséptico incluem:
-
Sistemas de detecção de resíduos
-
Controle automático de concentração
-
Módulos de secagem
Isso garante a conformidade com os padrões internacionais de segurança alimentar.
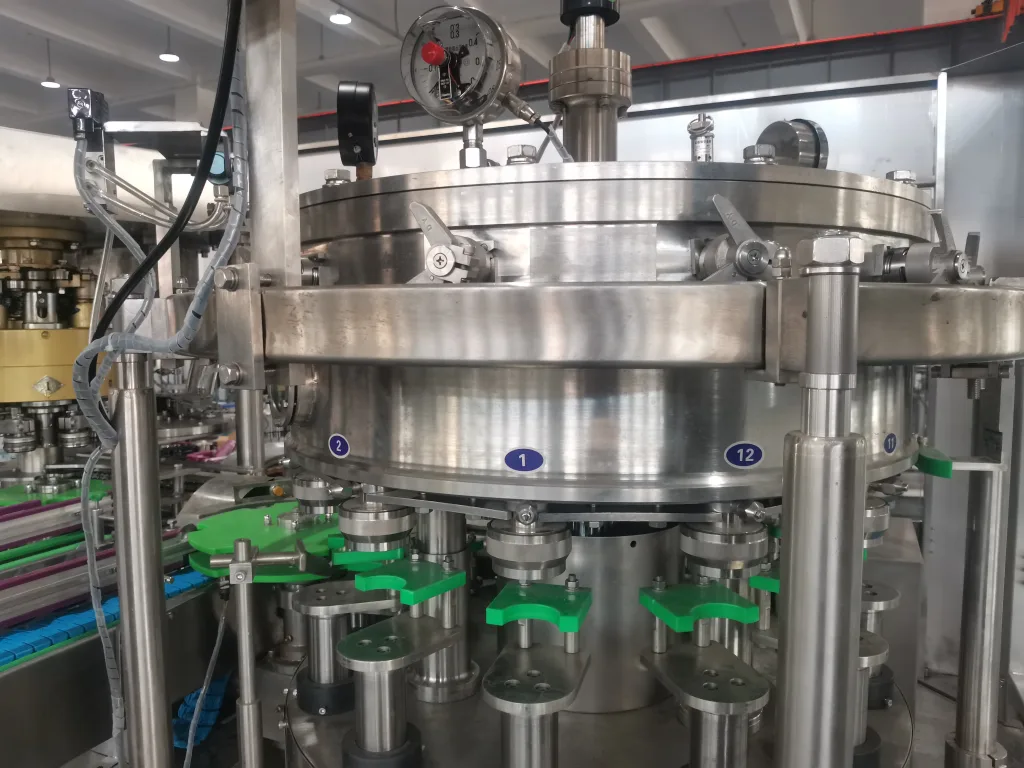
3.4 Válvulas de enchimento totalmente vedadas
Válvulas de enchimento projetadas com precisão evitam a microcontaminação durante a operação.
Equipamentos de envase asséptico de alta qualidade incluem:
-
Sistemas CIP (Clean-in-Place)
-
Sistemas SIP (Sterilization-in-Place)
-
Inspeção automatizada de vedação
Essas tecnologias garantem uma produção higiênica e uma qualidade de saída consistente.
4. Por que o envase asséptico é fundamental para a conservação de sucos
Os consumidores rejeitam cada vez mais conservantes artificiais. Os varejistas também exigem uma vida útil mais longa para a eficiência da distribuição.
O envase asséptico permite que os fabricantes:
- Estendam a vida útil para até 6 a 12 meses
- Mantenham o sabor fresco sem o sabor de “cozido”
- Protejam vitaminas sensíveis (por exemplo, Vitamina C)
- Reduzam o consumo de energia em comparação com o envase a quente
- Usem garrafas PET leves em vez de embalagens resistentes ao calor
Do ponto de vista da produção, essa tecnologia avançada de envase melhora o posicionamento da marca e apoia a precificação de produtos premium.
5. Envase a quente vs. Envase asséptico: Qual é a diferença?
| Fator | Enchimento a Quente | Envase asséptico |
|---|---|---|
| Temperatura | Envase a 85–95°C | Envase em ambiente estéril |
| Retenção de sabor | Moderado | Excelente |
| Preservação de nutrientes | Parcial | Superior |
| Flexibilidade de embalagem | Limitada | Alta |
| Vida útil | Bom | Excelente |
| Consumo de energia | Maior | Otimizado |
Para produtos de suco de alto valor, o envase asséptico oferece vantagens claras.
6. Benefícios operacionais para fabricantes de bebidas
Com base em nossa experiência em projetos de fornecimento de linhas de envase de bebidas em todo o mundo, os fabricantes escolhem sistemas assépticos por vários motivos:
6.1 Maior eficiência de produção
As modernas máquinas de envase asséptico podem atingir alta velocidade de produção mantendo a esterilidade.
6.2 Redução do desperdício de produto
O controle preciso reduz derramamentos e riscos de contaminação.
6.3 Maior competitividade no mercado
“A rotulagem ”sem conservantes" melhora significativamente a confiança do consumidor.
6.4 Otimização de custos a longo prazo
Embora o investimento inicial seja maior, o menor consumo de energia e o maior valor do produto proporcionam um forte ROI.
7. Conformidade e padrões internacionais
Sistemas de envase asséptico de alta qualidade devem estar em conformidade com:
-
Diretrizes de segurança alimentar da FDA
-
Certificação CE
-
Normas de gestão de qualidade ISO
Para exportadores que visam a América do Norte, Europa e Sudeste Asiático, a conformidade regulatória é essencial.
Escolher um fabricante confiável de máquinas de envase de suco garante estabilidade operacional a longo prazo e aceitação no mercado global.
8. Como escolher a máquina de envase asséptico correta
Ao avaliar fornecedores, considere:
-
Experiência em engenharia em tecnologia de envase de bebidas
-
Capacidade de fabricação interna
-
Suporte para comissionamento no local
-
Disponibilidade de peças de reposição pós-venda
-
Personalização para diferentes formatos de garrafas
Como um fabricante experiente de linhas de envase, fornecemos soluções completas chave na mão, incluindo:
-
Sistemas de tratamento de água
-
Unidades de esterilização UHT
-
Máquinas de envase asséptico
-
Sistemas de tampagem e rotulagem
-
Embalagem e paletização
9. Conclusão
O envase asséptico já não é apenas uma atualização tecnológica — é um investimento estratégico na qualidade do produto, posicionamento da marca e rentabilidade a longo prazo.
Ao combinar tecnologia avançada de envase asséptico, sistemas de esterilização de precisão e automação inteligente, os fabricantes de sucos podem alcançar uma preservação superior do suco sem depender de aditivos artificiais.
Se você está planejando atualizar sua linha de produção de bebidas ou explorar a fabricação de sucos sem conservantes, nossa equipe de engenharia está pronta para fornecer soluções personalizadas com base em sua capacidade e requisitos orçamentários.
10. Fale conosco
Procurando melhorar sua eficiência de envase e qualidade do produto?
Entre em contato conosco hoje para receber:
-
Consulta técnica
-
Planejamento de capacidade de produção
-
Proposta de orçamento detalhada
-
Análise de ROI