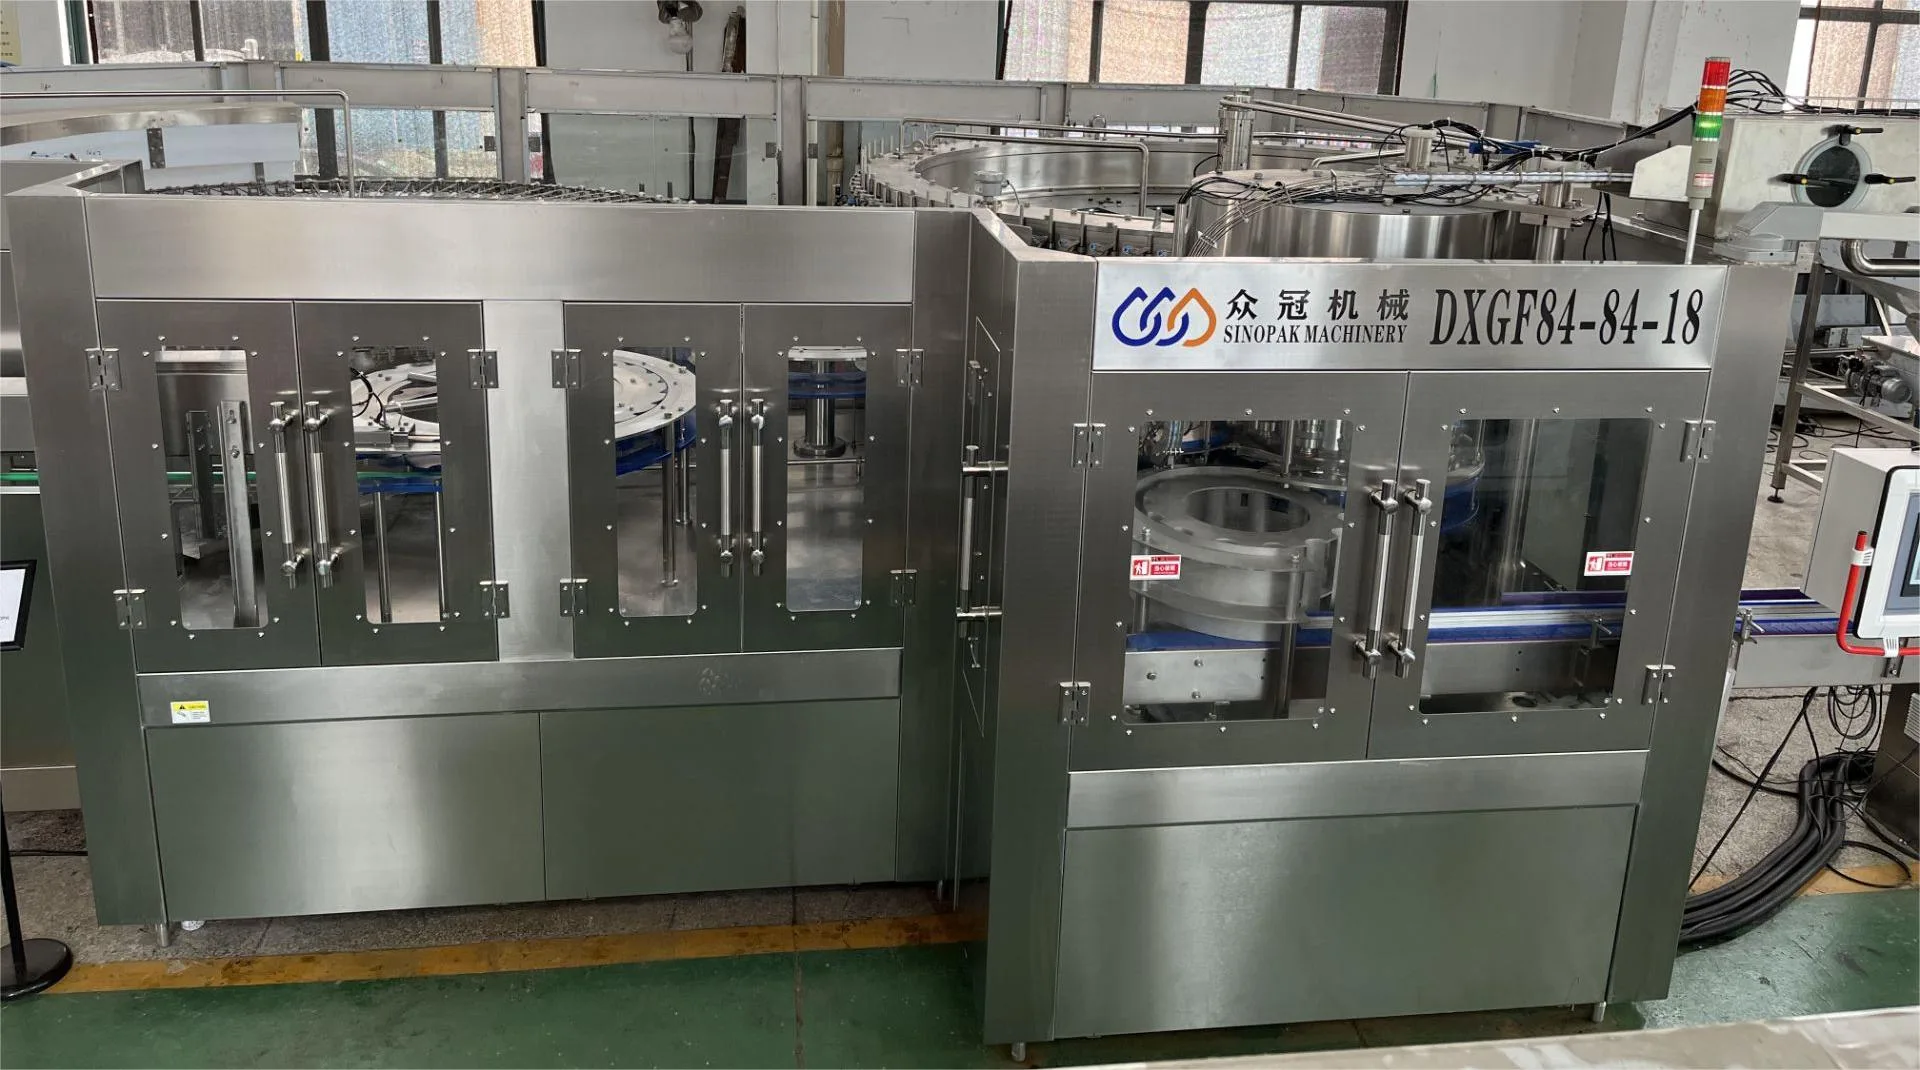
เครื่องบรรจุแบบโมโนบล็อก (Monoblock filler) คือเครื่องจักรเดี่ยวที่รวมฟังก์ชันของสายการบรรจุตั้งแต่สองฟังก์ชันขึ้นไปไว้ในหน่วยเดียวกันที่ทำงานประสานกัน โดยทั่วไปมักรวมขั้นตอนการล้าง การบรรจุ และการปิดฝาเข้าด้วยกัน ภาชนะจะเคลื่อนที่ระหว่างสถานีต่างๆ ภายในตัวเครื่องแทนที่จะอยู่บนสายพานลำเลียงแบบเปิด ซึ่งช่วยขจัดช่องว่างที่อาจก่อให้เกิดความเสี่ยงต่อการปนเปื้อน ความไม่สมดุลของสายการผลิต และความล้มเหลวทางกลไก.
สำหรับผู้ผลิตเครื่องดื่มที่กำลังวางแผนสายการผลิตใหม่หรือปรับปรุงสายการผลิตเดิม การกำหนดค่าแบบโมโนบล็อกได้กลายเป็นมาตรฐานพื้นฐานสำหรับสายการผลิตเครื่องดื่มใหม่หลายแห่ง บทความนี้จะอธิบายหลักการทำงาน การกำหนดค่าหลัก คุณค่าเชิงปฏิบัติการที่ได้รับ และวิธีการระบุสเปกของเครื่องจักรอย่างถูกต้อง.
หลักการทำงานของเครื่องบรรจุแบบโมโนบล็อก
หลักการสำคัญคือภาชนะจะไม่ถูกนำออกจากเครื่องจักรในระหว่างขั้นตอนการผลิต โดยจะถูกจับยึดด้วยชุดหมุนล้าง (rinser carousel) เพื่อคว่ำและฉีดล้าง จากนั้นจะถูกส่งต่อไปยังชุดหมุนบรรจุ (filling carousel) โดยตรงเพื่อบรรจุผลิตภัณฑ์ภายใต้สภาวะที่มีการควบคุม และเคลื่อนต่อไปยังชุดปิดฝา (capping turret) เพื่อทำการปิดฝา ทั้งหมดนี้เกิดขึ้นภายในตู้ครอบที่ถูกสุขลักษณะเดียวกัน.
การส่งผ่านภาชนะภายในเครื่อง
ภาชนะจะถูกส่งต่อจากสถานีหนึ่งไปยังอีกสถานีหนึ่งด้วยชุดล้อดาว (star wheels) และตัวประคองคอขวด โดยใช้คอขวดเป็นจุดอ้างอิงตลอดกระบวนการ ซึ่งช่วยให้ภาชนะมีความมั่นคงและป้องกันการสัมผัสกับตัวขวดหรือปากขวด การส่งผ่านภายในนี้เข้ามาแทนที่ส่วนของสายพานลำเลียงแบบเปิดที่เชื่อมต่อระหว่างเครื่องจักรแยกส่วน.
การควบคุมแบบประสานงาน
HMI เพียงชุดเดียวสามารถจัดการเครื่องจักรได้ทั้งระบบ ทั้งการปรับความเร็ว การตรวจจับข้อผิดพลาด และตรรกะการคัดแยกสินค้าเสีย จะทำงานผ่านระบบควบคุมเดียว ทำให้ผู้ปฏิบัติงานโต้ตอบกับอินเทอร์เฟซเดียวแทนที่จะต้องประสานงานกับเครื่องจักรสามเครื่องแยกกัน สำหรับทีมซ่อมบำรุง จะมีสถาปัตยกรรม PLC เพียงชุดเดียวที่ต้องทำความเข้าใจและมีชุดรหัสแจ้งเตือนเดียวที่ต้องแก้ไข.
ประเภทของเครื่องบรรจุแบบโมโนบล็อก
โดยทั่วไปเครื่องโมโนบล็อกจะถูกจำแนกตามชุดฟังก์ชันและหลักการบรรจุที่ใช้ ซึ่งทั้งสองปัจจัยมีความสำคัญในการเลือกเครื่องจักรให้เหมาะสมกับผลิตภัณฑ์.
การกำหนดค่าแบบไตรบล็อก (Triblock), ไบบล็อก (Biblock) และแบบมัลติฟังก์ชัน
ไตรบล็อก (Triblock) รวมเอาเครื่องล้าง เครื่องบรรจุ และเครื่องปิดฝาไว้ด้วยกัน นี่คือการกำหนดค่าที่พบบ่อยที่สุดสำหรับสายการผลิตเครื่องดื่มที่ขวดเปล่าถูกส่งมาจากเครื่องเป่าขวดหรือเครื่องเรียงขวด เครื่องบรรจุเครื่องดื่มอัดลมในขวดแก้วแบบ 3-in-1 เป็นตัวอย่างทั่วไปของไตรบล็อกสำหรับผลิตภัณฑ์อัดลมในภาชนะแก้ว.
ไบบล็อก (Biblock) รวมเฉพาะเครื่องบรรจุและเครื่องปิดฝาเข้าด้วยกัน เหมาะสำหรับสายการผลิตที่ขวดผ่านการล้างมาจากต้นทางแล้ว หรือในกรณีที่ขั้นตอนการล้างถูกจัดการโดยเครื่องจักรแยกต่างหากด้วยเหตุผลด้านกระบวนการผลิต.
การกำหนดค่าที่ซับซ้อนมากขึ้นอาจเพิ่มการติดฉลาก การไล่อากาศด้วยก๊าซ (เพื่อแทนที่ออกซิเจนในช่องว่างเหนือของเหลว) หรือการซีลด้วยคลื่นความถี่สูง (เพื่อติดซีลป้องกันการเปิด) สิ่งเหล่านี้จะถูกระบุเมื่อผลิตภัณฑ์หรือภาชนะต้องการการดำเนินการภายในตู้ครอบที่ถูกสุขลักษณะ.
เทคโนโลยีวาล์วบรรจุและการจับคู่กับผลิตภัณฑ์
วาล์วบรรจุเป็นตัวกำหนดว่าเครื่องจักรสามารถรองรับผลิตภัณฑ์ประเภทใดและมีความแม่นยำในการบรรจุเพียงใด.
- การบรรจุแบบแรงโน้มถ่วง (Gravity fill) เหมาะสำหรับน้ำเปล่าและน้ำผลไม้ใส ผลิตภัณฑ์จะไหลจากถังพักที่อยู่สูงลงสู่ขวดด้วยน้ำหนักของตัวเอง.
- การบรรจุแบบไอโซบาริก (Isobaric / counter-pressure fill) จำเป็นสำหรับน้ำอัดลม น้ำโซดา และเบียร์ โดยถังพักบรรจุและขวดจะถูกรักษาความดันให้เท่ากันเพื่อให้ก๊าซ CO₂ ยังคงละลายอยู่ในของเหลว.
- การบรรจุแบบโฟลว์มิเตอร์อิเล็กทรอนิกส์ (Electronic flow-meter fill) ใช้สำหรับผลิตภัณฑ์ที่มีความหนืดสูงและผลิตภัณฑ์ที่มีชิ้นเนื้อ วาล์วจะวัดปริมาตรจริงที่จ่ายลงในภาชนะแต่ละใบ.
- การบรรจุแบบลูกสูบหรือแบบปริมาตร (Piston or volumetric fill) ใช้สำหรับซอส น้ำเชื่อม และของเหลวที่มีความหนืดสูงอื่นๆ ซึ่งปริมาตรห้องบรรจุที่คงที่เป็นวิธีที่เชื่อถือได้มากที่สุดในการตวง.
วาล์วแต่ละประเภทให้ความแม่นยำในการบรรจุที่แตกต่างกัน และควรตรวจสอบความแม่นยำที่ต้องการเทียบกับข้อกำหนดของผลิตภัณฑ์ สำหรับการเปรียบเทียบหลักการตวงที่กว้างขึ้น รวมถึงการบรรจุแบบกำหนดระดับ การบรรจุแบบล้น และการบรรจุแบบโหลดเซลล์ โปรดดูคู่มือของเราเกี่ยวกับ ประเภทของเครื่องบรรจุ.
เครื่องโมโนบล็อกแบบปลอดเชื้อ (Aseptic) และแบบสะอาดพิเศษ (Ultra-Clean)
การบรรจุแบบสะอาดพิเศษ (Ultra-clean) อยู่กึ่งกลางระหว่างแบบมาตรฐานและแบบปลอดเชื้อ โดยจะควบคุมสภาพแวดล้อมในการบรรจุและการล้างภาชนะ แต่ไม่จำเป็นต้องมีโซนปลอดเชื้อเต็มรูปแบบ.
การกำหนดค่าแบบปลอดเชื้อ (Aseptic) จะเพิ่มโซนปลอดเชื้อรอบพื้นที่บรรจุและปิดฝา โดยโซนนี้จะถูกรักษาความสะอาดระดับ ISO 5 ด้วยอากาศที่ผ่านการกรอง HEPA และแรงดันบวก ขวดและฝาจะถูกฆ่าเชื้อก่อนเข้าสู่โซนนี้.
การกำหนดค่านี้ใช้สำหรับน้ำผลไม้ที่มีความเป็นกรดต่ำ เครื่องดื่มจากพืช และเครื่องดื่มนม ซึ่งการสัมผัสอากาศหลังการพาสเจอร์ไรซ์อาจทำให้เกิดความเสี่ยงต่อการเน่าเสีย ต้นทุนเครื่องจักรและการควบคุมการปฏิบัติงานจะสูงกว่าโมโนบล็อกมาตรฐาน ดังนั้นการกำหนดค่าแบบปลอดเชื้อจึงถูกระบุใช้เฉพาะเมื่อผลิตภัณฑ์และเป้าหมายอายุการเก็บรักษาต้องการเท่านั้น.
SinoPAK นำเสนอการกำหนดค่าแบบปลอดเชื้อในรูปแบบโปรเจกต์เฉพาะบนแพลตฟอร์ม สายการผลิตน้ำผลไม้รุ่น RXGF ส่วนการกำหนดค่าแบบบรรจุร้อน (Hot-fill) และแบบสะอาดพิเศษ (Ultra-clean) มีจำหน่ายเป็นรุ่นมาตรฐานในแคตตาล็อก.
ทำไมผู้ผลิตเครื่องดื่มจึงเลือกใช้โมโนบล็อก
เหตุผลเชิงปฏิบัติการสำหรับโมโนบล็อกขึ้นอยู่กับสี่ประเด็นหลัก ได้แก่ สุขอนามัย ความสม่ำเสมอของผลผลิต พื้นที่ติดตั้ง และการบำรุงรักษา.
สุขอนามัยและการปฏิบัติตามมาตรฐาน
จุดถ่ายโอนที่เปิดโล่งทุกจุดบนสายการบรรจุถือเป็นช่องทางที่อาจเกิดการปนเปื้อน ซึ่งจะต้องได้รับการประเมิน ควบคุม และจัดทำเอกสารภายใต้ระบบการจัดการความปลอดภัยทางอาหาร เครื่องจักรแบบโมโนบล็อก (Monoblock) ช่วยลดจำนวนจุดเหล่านี้เนื่องจากบรรจุภัณฑ์จะอยู่ภายในตัวเครื่องตั้งแต่ขั้นตอนการล้างไปจนถึงการปิดฝา.
สิ่งนี้มีความสำคัญอย่างยิ่งสำหรับการบรรจุแบบปลอดเชื้อ (Aseptic) และแบบสะอาดพิเศษ (Ultra-clean) สำหรับน้ำผลไม้ ผลิตภัณฑ์นม และเครื่องดื่มจากพืช นอกจากนี้ยังมีความสำคัญสำหรับน้ำดื่มและน้ำอัดลม ซึ่งการปนเปื้อนของอนุภาคอาจส่งผลต่อความใสและอายุการเก็บรักษาของผลิตภัณฑ์ สำหรับโรงงานที่ดำเนินงานภายใต้กรอบมาตรฐาน FSANZ, SQF, BRC หรือ HACCP การมีจุดเปิดโล่งน้อยลงหมายถึงการควบคุมอันตรายที่ง่ายขึ้นและลดภาระในการจัดทำเอกสาร.
ความสม่ำเสมอของปริมาณการผลิต
ในเครื่องจักรแบบโมโนบล็อก จะไม่มีจุดพักระหว่างขั้นตอนการล้าง การบรรจุ และการปิดฝา สายการผลิตจะทำงานที่ความเร็วที่กำหนดไว้เสมอ ไม่มีสถานการณ์ที่เครื่องบรรจุต้องหยุดรอเครื่องล้างที่ทำงานช้า หรือเกิดการสะสมของสินค้าเนื่องจากเครื่องปิดฝาทำงานช้า.
สิ่งนี้ทำให้การคำนวณค่า OEE คาดการณ์ได้แม่นยำขึ้นและการวิเคราะห์หาสาเหตุของปัญหาทำได้รวดเร็วขึ้น เมื่อผลผลิตลดลง สาเหตุจะอยู่ที่เครื่องจักรเพียงเครื่องเดียว ไม่ใช่กระจายอยู่ระหว่างเครื่องจักรสามเครื่องและสายพานลำเลียงที่เชื่อมต่อกัน.
พื้นที่ติดตั้งและการเปลี่ยนขนาดบรรจุภัณฑ์
เครื่องจักรแบบไตรบล็อก (Triblock) ใช้พื้นที่ติดตั้งน้อยกว่าเครื่องจักรแยกส่วนสามเครื่องรวมกับสายพานลำเลียง โต๊ะพักสินค้า และแผงกั้นที่จำเป็นในการเชื่อมต่อเครื่องจักรเหล่านั้นอย่างมาก ในโรงงานที่มีข้อจำกัดด้านพื้นที่ ความแตกต่างนี้ถือเป็นปัจจัยเชิงพาณิชย์ที่สำคัญ ไม่ใช่แค่เรื่องของการจัดวางผังโรงงานเท่านั้น.
เครื่องบรรจุแบบโมโนบล็อกสมัยใหม่ยังได้รับการออกแบบมาเพื่อการเปลี่ยนขนาดบรรจุภัณฑ์ที่รวดเร็วยิ่งขึ้น การปรับตัวนำคอขวด พารามิเตอร์ปริมาณการบรรจุ และการตั้งค่าแรงบิดในการปิดฝาสามารถเรียกใช้จากโปรแกรมที่บันทึกไว้ได้ ซึ่งช่วยลดเวลาในการปรับตั้งด้วยมือที่จำกัดประสิทธิภาพการผลิตในสายการผลิตที่มีสินค้าหลายประเภท (Multi-SKU).
การรวมศูนย์การบำรุงรักษา
เครื่องจักรหนึ่งเครื่องหมายถึงตารางการบริการเดียว รายการอะไหล่สำรองชุดเดียว และบันทึกการบำรุงรักษาชุดเดียว สำหรับวิศวกรโรงงานที่จัดการระบบ CMMS และงบประมาณการบำรุงรักษา การรวมเครื่องจักรสามเครื่องเป็นเครื่องเดียวช่วยลดภาระงานด้านธุรการและจำนวนชิ้นส่วนที่สึกหรอที่ต้องติดตาม.
วิธีการระบุการกำหนดค่าโมโนบล็อกที่เหมาะสม
สายการผลิตแต่ละสายมีข้อจำกัดของตัวเอง กระบวนการกำหนดสเปกควรเริ่มต้นจากขั้นตอนการทำงานที่เครื่องจักรต้องทำ จากนั้นจึงลงรายละเอียดในแต่ละสถานี.
กำหนดขั้นตอนการทำงานที่จำเป็น
ตัดสินใจก่อนว่าเครื่องจักรจำเป็นต้องมีการล้าง การบรรจุ และการปิดฝา หรือเพียงแค่การบรรจุและการปิดฝาก็เพียงพอแล้ว หากขวดสะอาดอยู่แล้วเมื่อถึงเครื่องบรรจุ เครื่องแบบไบล็อก (Biblock) อาจเหมาะสมกว่า หากผลิตภัณฑ์ต้องการการไล่อากาศด้วยก๊าซหรือการซีลด้วยคลื่นแม่เหล็กไฟฟ้า (Induction sealing) ควรระบุขั้นตอนเหล่านั้นก่อนที่จะกำหนดผังเครื่องจักร.
ยืนยันรายละเอียดของเครื่องล้าง เครื่องบรรจุ และเครื่องปิดฝาแยกกัน
แต่ละสถานีควรได้รับการระบุรายละเอียดตามความเหมาะสมของสถานีนั้นๆ.
- เครื่องล้าง: ประเภทของหัวจับ, การออกแบบหัวฉีด, สารที่ใช้ล้าง (น้ำ, อากาศปลอดเชื้อ หรือสารเคมี) และระยะเวลาในแต่ละขั้นตอน.
- เครื่องบรรจุ: ประเภทของวาล์ว, หลักการบรรจุ, การออกแบบวงจรผลิตภัณฑ์ และความจำเป็นในการใช้ระบบสุญญากาศหรือก๊าซ.
- เครื่องปิดฝา: ประเภทของหัวปิดฝา, ข้อมูลจำเพาะของฝา และวิธีการควบคุมแรงบิด.
ควรยืนยันผลผลิตเป็นจำนวนขวดต่อชั่วโมง (BPH) ตามรูปแบบบรรจุภัณฑ์
ควรยืนยันกำลังการผลิตของเครื่องจักรเป็นจำนวนขวดต่อชั่วโมงสำหรับผลิตภัณฑ์แต่ละชนิดและบรรจุภัณฑ์แต่ละรูปแบบ ตัวเลขลิตรต่อชั่วโมงเพียงตัวเดียวไม่สามารถสะท้อนผลกระทบของปริมาณการบรรจุ ความหนืด หรือขนาดของบรรจุภัณฑ์ที่มีต่อผลผลิตจริงได้.
นอกจากนี้ สิ่งสำคัญคือต้องแยกแยะระหว่างกำลังการผลิตสูงสุดที่ระบุไว้กับกำลังการผลิตจริงสำหรับการใช้งานเฉพาะโครงการ ตัวเลขทั้งสองอาจแตกต่างกันเมื่อพิจารณาถึงคุณลักษณะของผลิตภัณฑ์และอุปกรณ์ที่อยู่ถัดไปในสายการผลิต.
ข้อมูลนำเข้าของบรรจุภัณฑ์และผลิตภัณฑ์
บรรจุภัณฑ์และผลิตภัณฑ์เป็นตัวกำหนดความต้องการทางกลและสุขอนามัยของเครื่องจักร.
- บรรจุภัณฑ์: PET, แก้ว, กระป๋องอลูมิเนียม หรือ HDPE; รูปแบบคอขวด (28 มม., 30 มม. หรือ 38 มม.); ช่วงความสูงและเส้นผ่านศูนย์กลางของขวด.
- ผลิตภัณฑ์: ระดับความซ่า, ความหนืด, อุณหภูมิการบรรจุ และปริมาณอนุภาค.
- ระดับสุขอนามัย: มาตรฐาน, สะอาดพิเศษ (Ultra-clean) หรือปลอดเชื้อ (Aseptic).
ระบบ CIP, SIP และชิ้นส่วนสำหรับเปลี่ยนขนาด (Format Parts)
ยืนยันว่าวงจร CIP และ SIP ได้รับการรวมเข้ากับเครื่องจักรหรือไม่ และมีการจัดหาขวดจำลองสำหรับการตรวจสอบความสะอาดหรือไม่ ชิ้นส่วนสำหรับเปลี่ยนขนาด เช่น สตาร์วีล (Star wheels) และรางนำควรได้รับการออกแบบมาให้เปลี่ยนได้โดยไม่ต้องใช้เครื่องมือหรือเป็นแบบปลดเร็ว.
เครื่องจักรแบบโมโนบล็อกเทียบกับเครื่องจักรแยกส่วน
การเปรียบเทียบด้านล่างสรุปความแตกต่างหลัก ไม่มีตัวเลือกใดที่ดีกว่าในทุกกรณี เครื่องจักรแยกส่วนยังคงเหมาะสมสำหรับสภาพแวดล้อมการผลิตบางประเภท โดยเฉพาะที่ความเร็วต่ำหรือในกรณีที่มีการเปลี่ยนผลิตภัณฑ์บ่อยครั้งซึ่งต้องมีการปรับตั้งโมดูลแยกกัน.
| ปัจจัย | เครื่องจักรแยกส่วน | โมโนบล็อก |
|---|---|---|
| การรวมฟังก์ชันการทำงาน | เครื่องจักรแยกส่วนที่เชื่อมต่อด้วยสายพานลำเลียง | เครื่องจักรเดี่ยวที่มีระบบถ่ายโอนภายใน |
| จุดถ่ายโอนแบบเปิด | หลายจุด | ลดลง |
| พื้นที่ติดตั้ง | ใหญ่กว่า | เล็กกว่า |
| บัฟเฟอร์ระหว่างสถานี | ใช่ | ไม่ ความเร็วของสายการผลิตถูกซิงโครไนซ์กัน |
| อินเทอร์เฟซการควบคุม | ระบบ PLC/HMI หลายระบบ | HMI เดียว |
| ความเหมาะสมทั่วไป | ความเร็วต่ำถึงปานกลาง มีการเปลี่ยนรูปแบบบ่อยครั้ง | ความเร็วสูง ในกรณีที่จำเป็นต้องใช้เทคโนโลยีแบบหมุน |
จุดเปลี่ยนผ่านไม่ได้ถูกกำหนดโดยประเภทของผลิตภัณฑ์ แต่มักจะขึ้นอยู่กับความเร็วในการผลิต เมื่อจำเป็นต้องใช้ระบบบรรจุแบบหมุนและระบบปิดฝาแบบหมุน การรวมทั้งสองขั้นตอนเข้าไว้ในเครื่องเดียวมักจะเป็นทางเลือกที่ง่ายกว่าและประหยัดพื้นที่มากกว่า.
บทสรุป
เครื่องบรรจุแบบโมโนบล็อก (Monoblock) เป็นมากกว่าวิธีที่กะทัดรัดในการรวมเครื่องจักรสามเครื่องเข้าด้วยกัน แต่ยังช่วยขจัดช่องว่างระหว่างขั้นตอนการล้าง การบรรจุ และการปิดฝา ซึ่งช่วยปรับปรุงการควบคุมสุขอนามัย ทำให้ความเร็วของสายการผลิตคาดการณ์ได้แม่นยำยิ่งขึ้น และลดพื้นที่ติดตั้งรวมถึงภาระงานบำรุงรักษาที่เกี่ยวข้องกับอุปกรณ์แบบแยกส่วน.
เครื่องบรรจุแบบโมโนบล็อกของ SinoPAK รองรับน้ำดื่ม น้ำอัดลม น้ำผลไม้และชา เบียร์ น้ำถัง 5 แกลลอน และขวด PET ขนาดใหญ่ โดยมีกำลังการผลิตตั้งแต่ 100 ขวดต่อชั่วโมงสำหรับสายการผลิตน้ำถัง 5 แกลลอน ไปจนถึง 42,000 ขวดต่อชั่วโมงสำหรับสายการผลิตน้ำดื่มความเร็วสูง. ติดต่อ SinoPAK เพื่อหารือเกี่ยวกับความต้องการเครื่องบรรจุแบบโมโนบล็อกของคุณและขอข้อเสนอการกำหนดค่าเครื่องจักร.