Étude de cas de projet
Machine de moulage par injection de préformes PET à 24 cavités pour Arenel (Pvt) Ltd au Zimbabwe
Nom du projet : Presse à injecter pour préformes PET 24 empreintes pour Arenel (Pvt) Ltd au Zimbabwe 1. Contexte du projet Arenel (Pvt) Ltd, un fabricant de boissons de premier plan au Zimbabwe, a collaboré avec succès à plusieurs reprises avec SinoPAK TEC au fil des an
- Pays / Région
- Zimbabwe
- Boisson / Liquide
- Eau en bouteille
- Type de contenant
- Préforme PET
- Capacité cible
- 12000 BPH
Détails du projet
Présentation du projet
Nom du projet :Machine de moulage par injection de préformes PET à 24 cavités pour Arenel (Pvt) Ltd au Zimbabwe
1. Contexte du projet
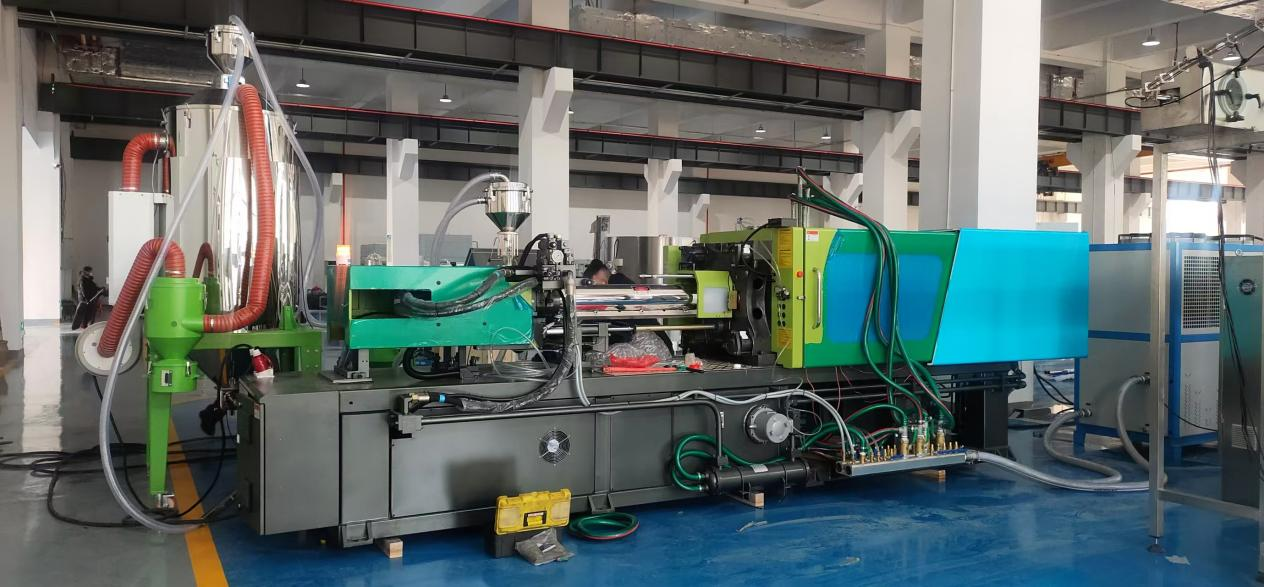
Arenel (Pvt) Ltd, un fabricant de boissons de premier plan au Zimbabwe, a collaboré avec succès à plusieurs reprises avec SinoPAK TEC au fil des années. Reconnaissant la qualité constante et la fiabilité des machines de SinoPAK TEC, Arenel (Pvt) Ltd a passé commande d'une presse à injecter pour préformes PET 500 ml à 24 empreintes en mars 2023. Ce nouvel équipement était destiné à compléter leur ligne d'embouteillage d'eau de 12 000 bouteilles par heure, également fournie par SinoPAK TEC.
2. Mise en œuvre du projet
Installation et mise en service : En octobre 2023, SinoPAK TEC a envoyé une équipe d'ingénieurs sur le site d'Arenel pour superviser l'installation et la mise en service de la nouvelle presse à injecter. Le processus d'installation s'est déroulé sans encombre, les ingénieurs s'assurant que la machine fonctionnait à son efficacité maximale.
Support technique et recommandations : Pendant le processus de mise en service, les ingénieurs de SinoPAK TEC ont fourni à l'équipe technique d'Arenel des conseils et des recommandations précieux pour optimiser les performances de la machine et garantir la longévité de l'équipement. Les points clés comprenaient :
- Sélection des matières premières : Les ingénieurs ont souligné l'importance de sélectionner des matières premières PET de haute qualité. La qualité des préformes a un impact direct sur le produit final, et des matériaux de mauvaise qualité peuvent entraîner des défauts.
- Directives opérationnelles :
- Propreté des préformes : Il est crucial de maintenir la propreté des préformes, en s'assurant qu'elles sont exemptes de toute contamination par l'huile ou l'eau. Toute contamination pourrait provoquer l'éclatement des bouteilles lors du processus de soufflage.
- Lubrification : La presse à injecter doit utiliser une huile pour engrenages spécialisée pour la lubrification afin d'assurer un fonctionnement fluide.
- Vérifications du système de refroidissement : Avant de démarrer la machine, il est vital de vérifier que le système de refroidissement est activé, que l'unité d'injection est chauffée et que le moule est préchauffé. Le non-respect de ces consignes pourrait endommager la machine et les moules.
- Contrôle de la température : Les ingénieurs ont conseillé d'attendre que l'unité d'injection atteigne environ 250°C avant d'activer le moule principal, puis le système de canaux à 24 empreintes. Une gestion appropriée de la température est essentielle pour une production constante.
- Séchage du matériau PET : Le matériau PET doit être séché pendant plus de 4 heures à une température comprise entre 150 et 160°C s'il n'a jamais été séché auparavant. Pour les démarrages réguliers, une période de séchage de 2 heures est suffisante.
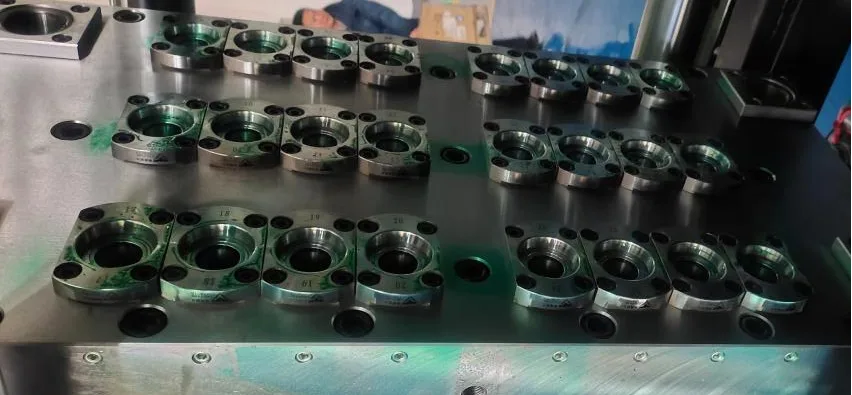
- Inspection du moule : Avant de commencer la production, il est recommandé d'inspecter les empreintes du moule avec une tige en cuivre pour s'assurer qu'aucun corps étranger n'est présent. L'utilisation d'outils en fer pourrait endommager le moule et doit être évitée.
- Procédure d'arrêt : Lors de l'arrêt, les ingénieurs ont conseillé de vider la trémie de l'unité d'injection et de refroidir progressivement les moules. Le système de refroidissement doit rester actif pendant 20 à 30 minutes après que la température du moule a été abaissée pour éviter tout dommage.
- Considérations pour la production initiale : Les ingénieurs ont également recommandé d'effectuer plusieurs cycles de préformes et de les inspecter pour détecter d'éventuels défauts avant de commencer la production à grande échelle. Cette étape garantit que tout problème, tel que des défauts au niveau du col ou une contamination, est identifié et corrigé rapidement.
Résultat : Grâce aux conseils de SinoPAK TEC, Arenel (Pvt) Ltd a intégré avec succès la nouvelle presse à injecter pour préformes PET à 24 empreintes dans sa ligne de production. Le client a été très satisfait des performances de la machine et du professionnalisme de l'équipe d'ingénierie de SinoPAK TEC. Cette collaboration réussie a renforcé la relation de longue date entre les deux entreprises.
Conclusion : L'engagement de SinoPAK TEC envers la qualité et la satisfaction client est évident grâce à leur attention méticuleuse aux détails et à leurs services de support complets. Arenel (Pvt) Ltd continue de faire confiance à SinoPAK TEC pour ses besoins en machines, avec l'assurance de collaborer avec une équipe qui privilégie l'efficacité, la fiabilité et l'excellence. Pour plus d'informations sur la façon dont SinoPAK TEC peut répondre à vos besoins en matière de production de boissons, veuillez nous contacter .
Galerie de projets